Nieuws

Gids voor het identificeren van defecten aan het oppervlak van koudgewalste rollen: van defectclassificatie tot acceptatiebeoordeling

NatureSteel koudgewalste rollenworden veel gebruikt in de huishoudapparatuur-, auto- en hardware-stempelindustrie. Het belangrijkste verschil met warmgewalste rollen ligt in het plaatoppervlak: warmgewalste strips hebben schilfers, ruwe oppervlakken en grote maattoleranties; koudgewalste strips worden bij kamertemperatuur in meerdere doorgangen gerold, waardoor schone, gladde oppervlakken en nauwkeurige afmetingen ontstaan.


Oppervlaktedefecten vormen een kritisch gevaar voor koudgewalst breedband. Rolsporen, krassen, gelige vlekken, blokkering van de spoel en andere defecten kunnen in milde gevallen leiden tot afkeuring van stempelonderdelen en verfkraters, of tot afkeuring van volledige batches in ernstige gevallen. Sommige gebreken blijven bij de levering latent aanwezig en komen pas tijdens het stempelen aan het licht, waardoor gemakkelijk aansprakelijkheidsgeschillen kunnen ontstaan.


Dit document helpt gebruikers defecten te identificeren, overeenkomstige productieprocessen te traceren, kwaliteit te beoordelen aan de hand van normen en preventieve controles uit te voeren, van productielijnen tot zeevrachtverpakkingen. Het dient als referentie voor inkooppersoneel, kwaliteitsinspecteurs en relevante ingenieurs.


I. Waarom de oppervlaktekwaliteit rechtstreeks uw stempelopbrengst bepaalt


Oppervlaktekwaliteit is niet alleen een esthetische zorg; de gevolgen ervan verspreiden zich door de hele productieketen.


Eerste fase: stempelen. Slivers (interne insluitsels die zichtbaar zijn op het oppervlak) fungeren als startpunten voor stampscheuren. Microscheuren aan de randen verspreiden zich tijdens het dieptrekken tot breuken. Golvende platen met een slechte vlakheid veroorzaken een onstabiele positionering in de matrijzen en leiden tot onderdeelafmetingen die buiten de tolerantie vallen.


Tweede fase: Coaten en galvaniseren. Achtergebleven olie veroorzaakt verfkraters en gaatjes bij de elektroforese. Rolsporen en krassen worden na het galvaniseren vergroot tot zichtbare vlekken. Oxidetint (geelachtige vlekken) beïnvloedt direct de hechting bij emailleren en kleurcoaten.


Derde fase: Aftersales. Bij onderdelen die van cruciaal belang zijn voor het uiterlijk, zoals panelen voor huishoudelijke apparaten en binnenpanelen van auto's, resulteren oppervlaktedefecten direct in klachten over het uiterlijk van het eindproduct. In dit stadium strekken de verliezen zich verder uit dan een enkele partij vellen tot de kosten van het eindproduct en de leveringsschema's.


Daarom heerst er consensus in de industrie: de staalkwaliteit en -dikte bepalen de onderste prestatielimiet voor koudgewalste rollen, terwijl de oppervlaktekwaliteit de bovengrens bepaalt voor eindproducten. Het duidelijk specificeren van oppervlaktekwaliteiten op het moment dat de bestelling wordt geplaatst, is veel kosteneffectiever dan geschillen achteraf.

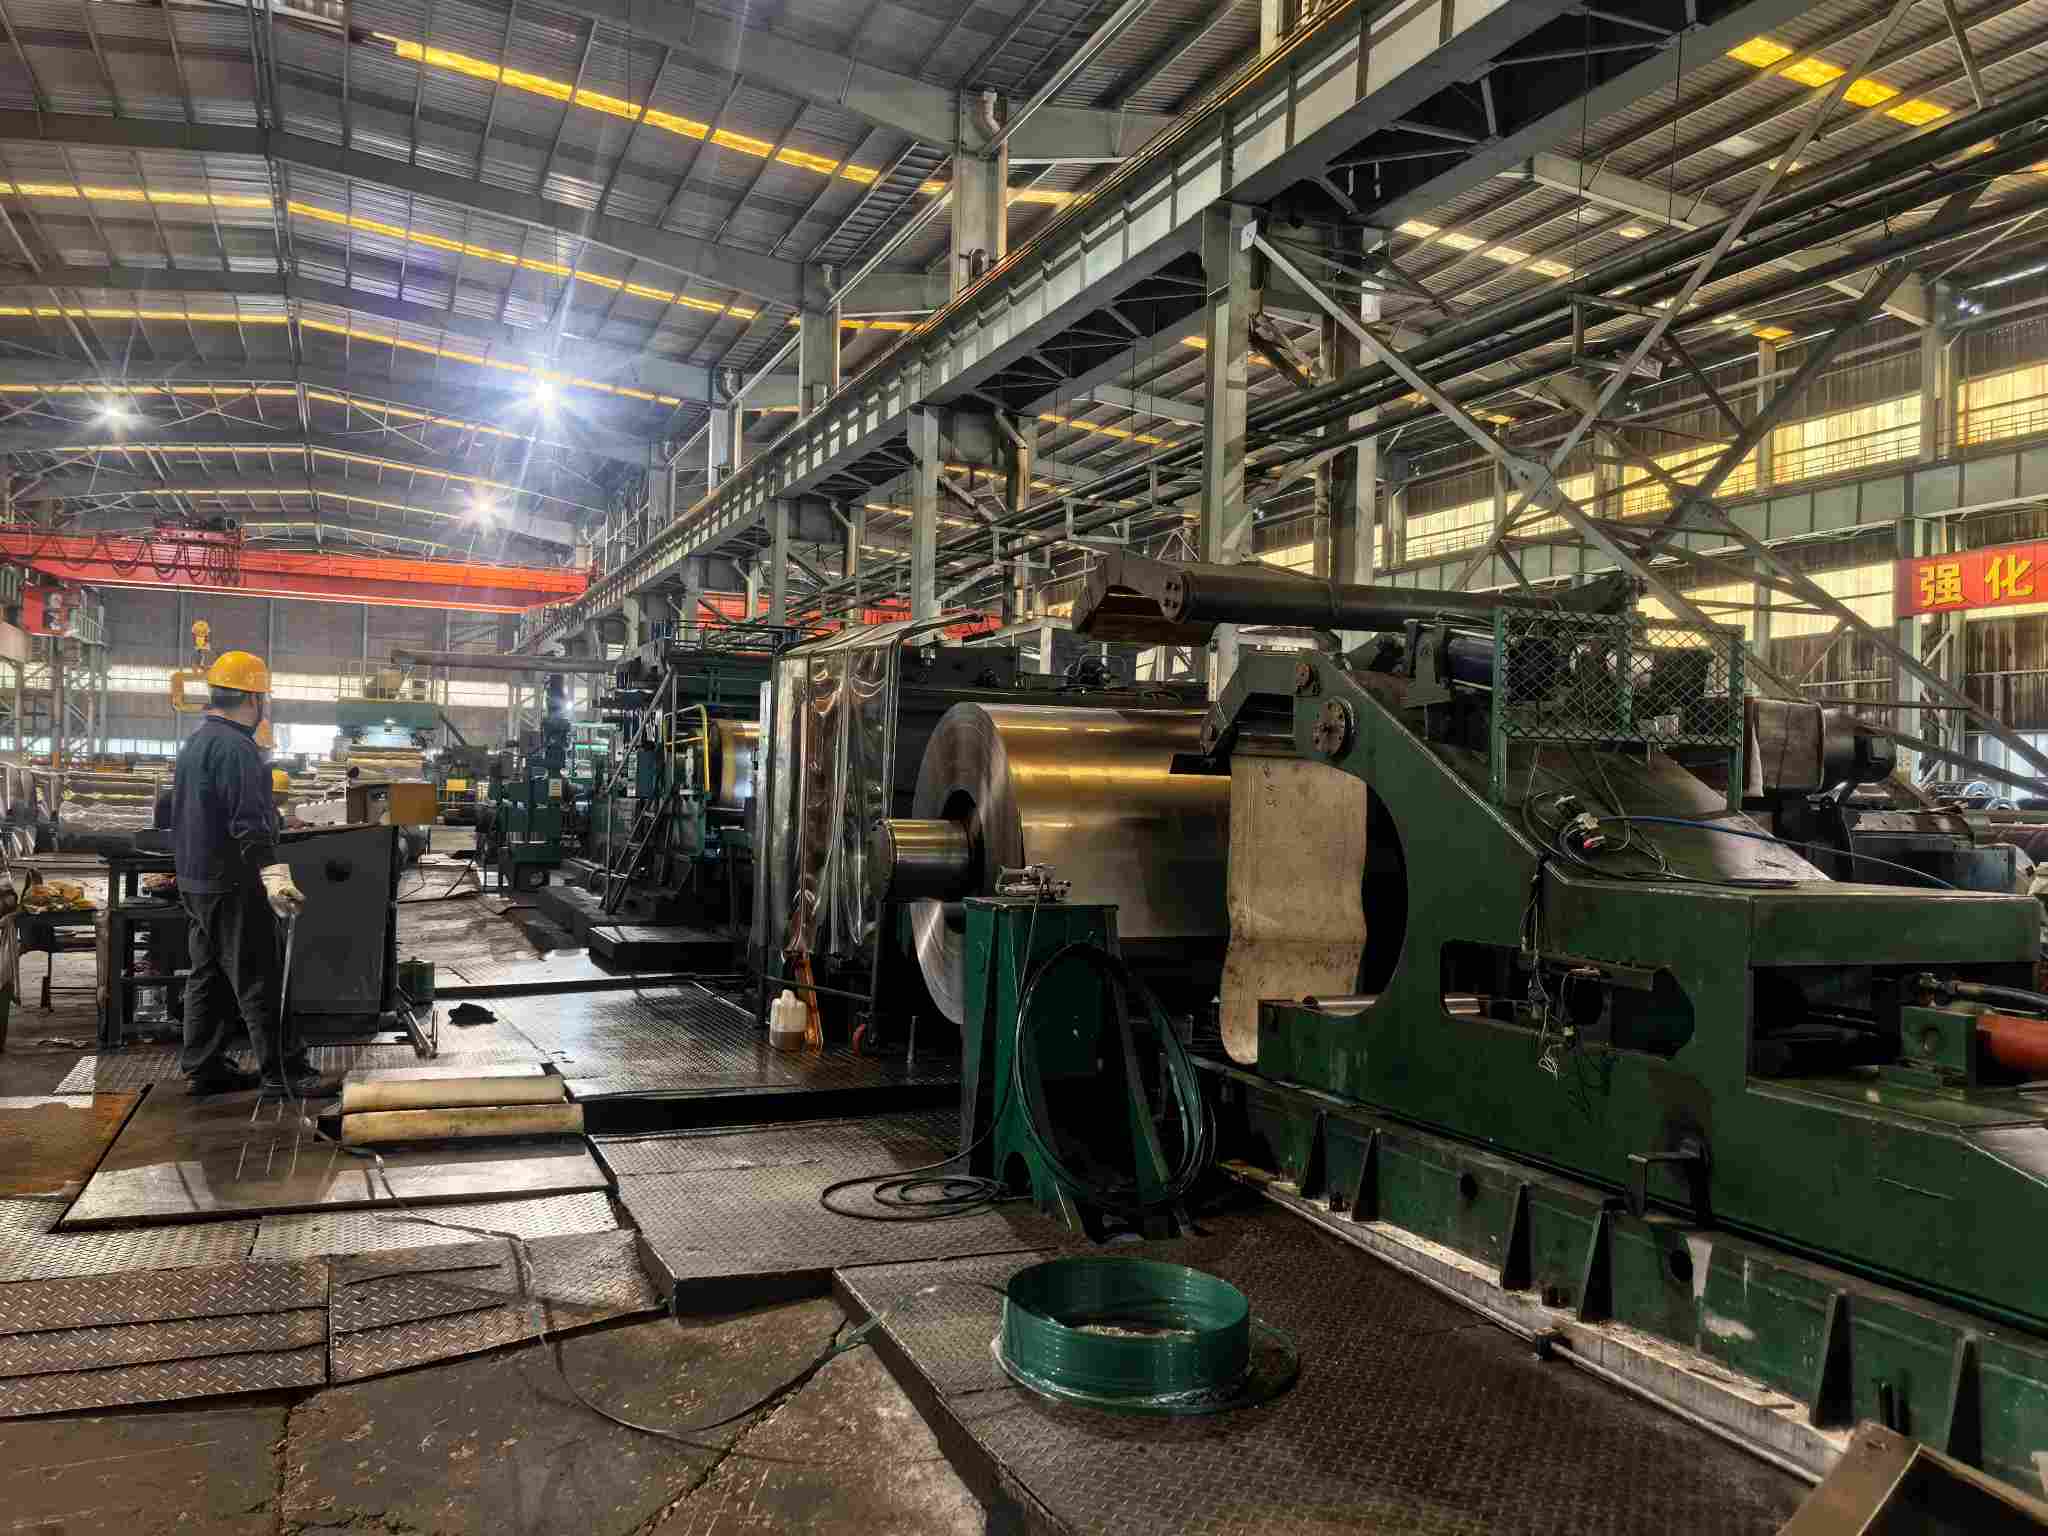
Cold rolling mill workshop

II. Algemene classificatie van oppervlaktedefecten voor koudgewalste rollen


Defecten worden gegroepeerd op basis van de productiefase waarin ze ontstaan: defecten die zijn geïntroduceerd tijdens het walsproces, defecten die zijn geïntroduceerd tijdens het gloei- en beitsproces, en defecten die zijn geïntroduceerd tijdens opslag en transport. Deze classificatie maakt directe tracering naar verantwoordelijke processen mogelijk na observatie van defecten.


Elk defect wordt beschreven in een uniform format: Uiterlijke kenmerken → Oorzaken → Stroomafwaartse gevolgen → Referentie-acceptatiecriteria.


2.1 Defecten geïntroduceerd tijdens het walsproces


Rand kraken


  •  Uiterlijk: aanhoudende of periodieke scheuren aan de randen van stalen platen of strips, variërend van kleine braamachtige kenmerken tot gekartelde, gapende breuken in ernstige gevallen.
  •  Oorzaken: Randmetaal ondergaat tri-axiale spanning tijdens het walsen en overschrijdt de ductiliteitslimieten van het materiaal. Veelvoorkomende factoren die bijdragen zijn onder meer defecten aan de inkomende rand, ingedrukte randschaal, onjuiste verdeling van de passreductie en overmatige rolspanning.
  •  Impact: scheuren verspreiden zich tijdens het snijden; Bij het stansen ontstaan ​​er breuken vanaf de randen, waardoor diepgetrokken delen direct onbruikbaar worden.
  •  Oordeel: Scheuren worden volgens de normen gedefinieerd als serviceschadelijke defecten en zijn niet toegestaan. Kleine randbramen kunnen voorwaardelijk worden geaccepteerd als ze na het snijden volledig worden verwijderd.


Golving / Gesp


  •  Uiterlijk: Ongelijke plaatoppervlakken die golvende profielen vertonen of kromtrekken van de randen/middengebieden onder vrije omstandigheden.
  •  Oorzaken: Onjuiste instelling van de rolkroon, ongelijkmatige roltemperatuur die een "thermische kroon" veroorzaakt, grote afwijking in de inkomende dwarsdikte en fluctuerende rolspanning.
  •  Impact: voedingsafwijking op geautomatiseerde stempellijnen. Als golvingen het gevolg zijn van plaatvormige systeemfouten, veroorzaakt restspanning zelfs na het nivelleren een terugveer.
  •  Oordeel: Vlakheidstoleranties zijn expliciet gespecificeerd in normen. Kleine golvingen kunnen worden verholpen door waterpas te stellen; Niet-conforme onderdelen waarvan de golving buiten de toleranties blijft na nivellering worden als niet-conform beschouwd.


Rolmarkeringen


  •  Uiterlijk: periodieke inkepingen op plaatoppervlakken, waarbij de afstand overeenkomt met de rolomtrek. Deze functie onderscheidt rolmarkeringen van krassen.
  •  Oorzaken: Deuken op roloppervlakken of aangehechte vreemde stoffen (kalkresten, olieslib), die drukafdrukken op plaatoppervlakken overbrengen.
  •  Impact: Directe uiterlijke gebreken voor onderdelen van cosmetische kwaliteit; spanningsconcentratie bij inkepingen tijdens het stempelen.
  •  Beoordeling: Onder voorbehoud van gespecificeerde oppervlaktekwaliteiten. Kleine rolmarkeringen zijn toegestaan ​​voor klasse FB volgens de nationale normen. Voor klasse FC moet de zijde van betere kwaliteit vrij zijn van visueel zichtbare gebreken. Duidelijke periodieke rolmarkeringen met waarneembare diepte worden als niet-conform beschouwd voor klasse FC/FD.


Krassen


  •  Uiterlijk: niet-periodieke, richtingsgebonden lineaire littekens met waarneembare weerstand bij aanraking met de hand.
  •  Oorzaken: Harde vreemde stoffen die aan rollentafels, geleidingsplaten of geleidingsrollen hechten; slippen tussen de lagen veroorzaakt door onstabiele wikkelspanning.
  •  Impact: Krassen die een bepaalde diepte overschrijden, worden startplaatsen voor scheurvorming en veroorzaken afstoting van op het uiterlijk gerichte onderdelen.
  •  Oordeel: De criteria komen overeen met die voor rolmerken, geïmplementeerd per oppervlaktekwaliteitsclausule. Gangbare praktijk in de sector: kleine krasjes met een diepte die niet groter is dan de helft van de diktetolerantie zijn bespreekbaar, afhankelijk van contractuele afspraken.


#### Dikteafwijking langs strip


  •  Uiterlijk: nauwelijks zichtbaar voor het blote oog, gemanifesteerd als inconsistente dikte over verschillende posities van een enkel vel.
  •  Oorzaken: vertraagde reactie van Automatic Gauge Control (AGC)-systemen, binnenkomende dikteschommelingen en afwijkingen in de walskrachtinstellingen.
  •  Impacts: ongelijkmatige wanddikte van gestempelde onderdelen; dikteschommelingen belemmeren de voedings- en vormstabiliteit voor geautomatiseerde productielijnen.
  •  Beoordeling: Gemeten via diktemeters aan de hand van standaard diktetolerantietabellen. Opmerking: tolerantietabellen zijn gesegmenteerd op basis van nominale dikte en breedte, in plaats van dat er één universele waarde wordt aangenomen.


Splinters


  •  Uiterlijk: langwerpige, zilverachtige, heldere of donkere strepen van verschillende lengtes, meestal voorkomend bij de spoelkoppen, spoelstaarten of lokale zones.
  •  Oorzaken: Niet-metalen insluitsels in staal (bijv. aluminiumoxide) worden tijdens het walsen langwerpig en komen uiteindelijk bloot te liggen op oppervlakken.
  •  Impacts: Belangrijke initiatiebron voor scheurvorming tijdens dieptrekken. Veel gevaarlijker dan gewone krassen, vertegenwoordigen splinters oppervlakkige manifestaties van interne materiaalfouten.
  •  Oordeel: Insluitingen worden volgens de normen geclassificeerd als schadelijke gebreken en zijn niet toegestaan. Plaatselijke splinters duiden over het algemeen op metallurgische en continugietproblemen en worden normaal gesproken als niet-conform beschouwd.


 2.2 Defecten geïntroduceerd in gloei- en beitsprocessen


#### Geelachtige vlekken/oxidetint


  •  Uiterlijk: Lokale geelbruine verkleuring op plaatoppervlakken; full-coil kleurverschil in ernstige gevallen.
  •  Oorzaken: Carbonisatie van resterende olie na het uitgloeien; ontoereikende dauwpuntcontrole van beschermende atmosferen van ovens (waterstof/stikstof-waterstofmengsels), leidend tot milde oxidatie.
  •  Gevolgen: Ernstige verslechtering van de hechting bij emailleren, kleurcoaten en schilderen; kleurverschillen diskwalificeren onderdelen met een uiterlijke kwaliteit direct.
  •  Oordeel: Kleine oxidetinten zijn toegestaan ​​voor klasse FB. Kwaliteit FC/FD stelt eisen aan kleurverschil en hechting; voorval resulteert in non-conformiteit. Goed bediende heldergloeiovens met waterstofbescherming mogen geen opvallende geelachtige vlekken veroorzaken.


Spoelblokkering


  •  Uiterlijk: Lokale hechting tussen de lagen voorkomt afrollen; Er blijven gescheurde of gomachtige vlekken achter op plaatoppervlakken waar aangehechte lagen uit elkaar worden gehaald.
  •  Oorzaken: te hoge gloeitemperatuur, hoge spoelspanning, plaatselijke geconcentreerde druk door een slechte plaatvorm; extreem gladde oppervlakken verergeren het kleven nog meer.
  •  Impact: grote aaneengesloten oppervlakken worden defect op de hechtingsscheurzones.
  •  Oordeel: Hechtingsscheurschade vormt een opvallend niet-conform defect. Dit klassieke probleem met het gloeiproces wordt normaal gesproken toegeschreven aan onjuiste gloeiparameterinstellingen.


Overpekelende putten


  •  Uiterlijk: Doffe plaatoppervlakken bedekt met dichte fijne inkepingen en vertonen een ruw tastgevoel.
  •  Oorzaken: te hoge zuurbadtemperatuur, onjuiste zuurconcentratie of langere onderdompelingstijd in beitssecties, resulterend in overmatige corrosie van het ijzeren substraat.
  •  Impact: Een te hoge oppervlakteruwheid verslechtert de hechting van de coating; materiaaldiktevermindering in ernstige gevallen.
  •  Oordeel: Kleine putten kunnen worden toegestaan ​​voor lagere oppervlaktekwaliteiten zonder vormingsstoornissen. Pitten zijn verboden voor klasse FC/FD.


Lüders-lijnen / brancardspanning


  •  Uiterlijk: Golvende, bandachtige slipmarkeringen verschijnen op gestempelde componentoppervlakken.
  •  Let op: Dit is eerder een materiaaleigenschap dan een defect. Koolstofarme staalsoorten zoals DC01 en SPCC hebben een vloeiplateau, en ongelijkmatige vervorming tijdens het stempelen genereert Lüders-lijnen. Staalfabrieken elimineren opbrengstplateaus via skin-pass-walsen met een kleine reductie.
  •  Belangrijk punt: De effectiviteit van Skin-pass neemt af naarmate de bewaartijd toeneemt. Natuurlijke veroudering introduceert opnieuw opbrengstplateaus. Normen specificeren garantieperioden: EN 10130 garandeert geen Lüders-lijnen binnen zes maanden na skin-pass voor DC05; DC06/DC07 hebben onbeperkte garanties. GB/T 5213 onderscheidt perioden per oppervlaktekwaliteit: ongeveer drie maanden voor hoogwaardige oppervlakken (FC/FD) en ongeveer zes maanden voor algemene kwaliteiten (raadpleeg de originele normen en contracten voor exacte waarden).
  •  Oordeel: Lüders-lijnen die ontstaan ​​door oververoudering worden over het algemeen niet als kwaliteitsgebreken geclassificeerd. Kopers dienen bij het plaatsen van de bestelling opslagperioden en "first-in, first-out"-voorraadpraktijken te specificeren.


Olie residu


  •  Uiterlijk: ongelijkmatige oliefilms op plaatoppervlakken, die zich uiten in de vorm van strepen of olieophopingsvlekken.
  •  Oorzaken: Onvoldoende prestatie van de elektrolytische ontvettingssecties of ongecontroleerde olie-applicatie na skin-pass-walsen.
  •  Impact: verfkraters en gaatjes in de elektroforese; overmatige oliefilms brengen de lasprestaties in gevaar.
  •  Oordeel: Standaarden specificeren normaal gesproken door olie geleverde producten met oliefilms die verwijderbaar zijn via alkalische reiniging. Er is sprake van non-conformiteit wanneer ongelijkmatige restolie stroomafwaartse procesfouten veroorzaakt.


2.3 Defecten die zijn geïntroduceerd tijdens opslag en transport (zone met hoge aansprakelijkheid)


Watervlek Roest


  •  Uiterlijk: lichtgele tot donkerbruine roestvlekken, meestal afkomstig van plaatoppervlakken of randen; vaak waargenomen bij zeevrachtvracht.
  •  Oorzaken: gecondenseerd vocht door zweten van containers als gevolg van temperatuur-vochtigheidsverschillen, zeezoutnevel; kale rollen zonder roestbestendige verpakking of beschadigde verpakking.
  •  Impact: Blaasvorming in de verf over verroeste zones; full-coil downgrade in ernstige gevallen.
  •  Oordeel: Een van de meest betwistbare gebreken. De aansprakelijkheid wordt bepaald door drie factoren: ① Roestkleur: verse roest ziet er heldergeel/oranjerood uit; oude roest wordt donkerbruin of zelfs zwart. ② Verpakkingsintegriteit: omstandigheden van antiroestpapier, plastic films en randbeschermers. ③ Tijdlijn: vergelijking tussen productie-/olietoepassingsdata en aankomstdata met standaard roestwerende geldigheidsperioden (nationale normen specificeren een roestvrije geldigheidsduur van zes maanden vanaf de productie voor door olie geleverde rollen onder normale opslag-transportomstandigheden). Als er corrosie optreedt bij een intacte verpakking binnen de anti-roest geldigheid, ligt de aansprakelijkheid bij de leveranciers. Beschadigde verpakkingen of verlopen opslag wijzen de aansprakelijkheid van de kopers toe.


Deuken behandelen


  •  Uiterlijk: Lokale inkepingen of stootkneuzingen, vooral geconcentreerd op de buitenste spiraalwikkelingen en de contactpunten van de takel.
  •  Oorzaken: Onjuist hijsen, stapelcompressie en onvoldoende beveiliging tijdens transport.
  •  Oordeel: Lokale deuken in de buitenste wikkel kunnen voorwaardelijk worden geaccepteerd na het verwijderen van de aangetaste wikkels zonder functionele beperkingen. Wijdverspreide deuken zorgen ervoor dat de spoelen niet conform zijn.


Telescopische / losse spoel


  •  Uiterlijk: verkeerd uitgelijnde eindvlakken van de spoel die een telescopisch getrapt profiel vormen; losse bindriemen.
  •  Oorzaken: Verkeerde uitlijning tijdens het oprollen, onjuiste spanning en ontspanning van de band tijdens het transport.
  •  Impacts: krassen op de plaat en afwijking van de invoer tijdens het afrollen; gevaren voor de veiligheid van magazijnen.
  •  Oordeel: Verkeerd uitgelijnde eindvlakken buiten de tolerantiegrenzen vormen non-conformiteit. Losse banden moeten in magazijnen opnieuw worden gespannen.


2.4 Beknopte referentietabel met defecten


Defect Verantwoord proces Typische oorzaken Toegestaan ​​voor FB-klasse Toegestaan ​​voor FC/FD-kwaliteit
Rand kraken Rollend/binnenkomend materiaal Overmatige randspanning Niet toegestaan Niet toegestaan
Golving Rollend Onjuiste rolkroon/spanning Niet toegestaan ​​indien buiten tolerantie Niet toegestaan ​​indien buiten tolerantie
Rolmarkeringen Rollend Schade aan het roloppervlak/vreemd materiaal Minderjarig toegestaan Niet toegestaan
Krassen Rollen/snijden Vreemde stoffen op walspaden Minderjarig toegestaan Niet toegestaan
Dikteafwijking langs strip Rollend AGC-controleafwijking Niet toegestaan ​​indien buiten tolerantie Niet toegestaan ​​indien buiten tolerantie
Splinters Staalproductie / continugieten Insluitsels Niet toegestaan Niet toegestaan
Geelachtige verkleuring Gloeien Resterende olie / slechte atmosfeer Minderjarig toegestaan Niet toegestaan
Spoelblokkering Gloeien Onjuiste temperatuur/spanning Niet toegestaan Niet toegestaan
Overpekelende putten Beitsen Uit de hand gelopen beitsen Minderjarig toegestaan Niet toegestaan
Lüders-lijnen Materiële eigendom Opbrengstplateau/veroudering Geen defect, onderhevig aan beperkingen van de opslagperiode Geen defect, met kortere toegestane opslagperioden
Olie residu Ontvetten / skin-pass Onvoldoende ontvetten Niet toegestaan Niet toegestaan
Watervlek Roest Opslag & transport Vocht/beschadigde verpakking Niet toegestaan ​​(uitzonderingen voor verlopen anti-roest geldigheid)

Niet toegestaan


III. Inspectie ter plaatse: praktische testmethoden en acceptatiechecklist van 10 minuten


3.1 Vier inspectietechnieken ter plaatse


Visuele inspectie van zijlicht. De meest kritische techniek voor oppervlaktecontrole. Rol de vellen meter voor meter af onder zijlicht met een lage hoek, binnen een hoek van 45 graden. Golven, rolsporen en vage krassen worden prominenter bij zijlicht, terwijl veel defecten onzichtbaar blijven bij directe frontale verlichting – een veel voorkomende blinde vlek voor ontvangende partijen. Geef prioriteit aan de randzone van 50 millimeter, waar vaak randscheuren en bramen voorkomen.


Tactiele beoordeling. Schuif uw vingernagels over oppervlaktestructuren: rolsporen veroorzaken periodieke weerstand; krassen veroorzaken een continue weerstand. Slivers vertonen tactiele kenmerken die dicht bij gewone krassen liggen; identificatie vereist het combineren van locatie (meestal bij spoelkoppen / staarten) en daaropvolgende stempelprestaties.


Instrumentmeting. Gebruik draagbare diktemeters om de dikte van de spoelkop, het midden van de spoel en de staart van de spoel te meten voor controles op diktevariatie. Gebruik richtlinialen en voelermaten voor het meten van kromtrekking. Meet, indien beschikbaar, de Ra-ruwheidswaarden via ruwheidstesters (ruwheid vormt een kernindicator voor oppervlaktekwaliteiten, met testprocedures gespecificeerd in normen). De bemonsteringspunten met diktemeters moeten de volledige strookbreedte bestrijken en niet alleen de centrale zone.


Verpakkings- en merkinspectie. Controleer eerst de integriteit van de antiroestverpakking en de leesbaarheid van de transportmarkeringen bij het openen van de container (rolnummer, staalkwaliteit, afmetingen, oppervlaktekwaliteit, gewicht, productiedatum). Verdenk eventuele door transport veroorzaakte oppervlaktedefecten voor eventuele verpakkingsschade.


3.2 Acceptatiechecklist van 10 minuten voor ontvangende partijen


1. Inspecteer de verpakking: Controleer de integriteit van roestwerend papier/films, randbeschermers, bindriemen en stalen omhulsels; zoek naar sporen van blootstelling aan water.

2. Controleer de markeringen: bevestig dat het spoelnummer, de staalkwaliteit, de afmetingen, de oppervlaktekwaliteit en de productiedatum overeenkomen met de inkooporders en de Mill Test Certificates (MTC).

3. Inspectie van zijlicht met volledige dekking: Onderzoek plaatoppervlakken meter voor meter onder zijlicht van 45 graden, met de nadruk op randzones van 50 mm.

4. Willekeurige tactiele bemonstering: Sleep uw vingernagels over drie willekeurige locaties om rolsporen, krassen en splinters te onderscheiden.

5. Controle van de dikte ter plaatse: Voer metingen uit aan de spoelkop, het midden van de spoel en de staart van de spoel en registreer de diktevariatie langs de striplengte.

6. Meting van kromtrekking: Meet de kromtrekking in vrije toestand op een plaatsegment van één meter.

7. Documentatie en monsterneming: fotografeer defecte gebieden met schaalreferenties en bewaar defecte monstersegmenten van 300 millimeter als bewijs voor de aansprakelijkheidsbeoordeling.

8. Kruisverwijzing naar klasse: Vergelijk waarnemingen met clausules voor oppervlaktekwaliteit in hoofdstuk IV en trek conclusies: Accepteren / Voorwaardelijke acceptatie / Afwijzing.


IV. De broncontrolemaatregelen van NatureSteel tegen oppervlaktedefecten


In de voorgaande paragrafen werd aandacht besteed aan de identificatie van defecten voor de afhandeling na een incident. In dit hoofdstuk worden preventieve controles in de fabriek beschreven. Oppervlaktedefecten zijn in essentie procesgewortelde problemen. Het identificeren van defecten is de verantwoordelijkheid van downstreamgebruikers, terwijl het voorkomen van defecten tot de productielijnen behoort.


Beitssectie: beitsen in vijf fasen plus elektrolytisch ontvetten. Volledige verwijdering van kalkaanslag is een voorwaarde voor schone koudgewalste oppervlakken. Als u te veel beitst, ontstaan ​​er putjes; onderbeitsende bladeren ingedrukte schilfers. Elektrolytisch ontvetten beperkt de risico's van restolie die rechtstreeks verband houden met gelige vlekken en verfkraters.


Walssectie: zeshoge keermolen met digitale besturingssystemen. Gesloten plaatvormcontrole en nauwkeurige toewijzing van de doorgangsreductie vormen kerncontroles voor golving, randscheuren en longitudinale dikteafwijkingen. De numerieke besturingssystemen van Siemens en ABB bieden diktetoleranties tot ±0,03 mm en voldoen aan de speciale precisieklasse onder EN 10131. De minimale walsdikte bedraagt ​​0,15 mm. Roloppervlakken ondergaan geplande inspecties om schade aan het roloppervlak en vreemde stoffen op te sporen voordat de afdruk op de vellen wordt overgebracht. Rolmarkeringen zijn defecten die gemakkelijk kunnen worden geëlimineerd door middel van rolinspectieroutines.


Gloeisectie: helder waterstofgloeien. Waterstofrijke beschermende atmosferen voorkomen oxidatie van het oppervlak en gele verkleuring, waardoor oxidetinten bij de bron worden geëlimineerd. De gloeitemperaturen en spoelspanningen worden gesegmenteerd op basis van het gewicht van de spoel en de plaatvorm om blokkering van de spoel te voorkomen.


Skin-Pass-sectie: gecontroleerde verlenging variërend van 0,5% tot 1,5%. Het rollen van de huid binnen dit bereik elimineert opbrengstplateaus en verbetert de plaatvorm. Onvoldoende verlenging van de huiddoorgang slaagt er niet in de Lüders-lijnen te onderdrukken; overmatige rek verslechtert de vorm van de plaat en vermindert de oppervlakteruwheid. Het in evenwicht brengen van deze parameters vormt een kernvereiste van het skin-pass-proces.


Afdeling Afwerking en Verpakking: Braamvrij snijden en zeevrachtgeoriënteerd verpakken. Snijbewerkingen controleren de braamhoogte om krassen op de snijrand te voorkomen. Afgewerkte spoelen zijn omwikkeld met vluchtige corrosiewerende VCI-films, voorzien van randbeschermers, vastgezet met stalen banden en vochtbestendig behandeld voor een hoog zoutgehalte en een hoge luchtvochtigheid op zee. De meeste geschillen bij aankomst over watervlekken kunnen worden vermeden door een robuuste verpakking.


Inspectiesectie: Inspectiepoorten met drie niveaus. Inspectie van binnenkomende warmgewalste rollen; inspectie tijdens het proces na het beitsen, gloeien en walsen; Inspectie vóór verzending waarbij oppervlaktebemonstering en maatmetingen worden gecombineerd. Voor elke batch worden monstersegmenten en testgegevens bewaard, en de leveringen worden vergezeld van Mill Test Certificates (MTC). Elk kwaliteitsincident kan worden herleid tot specifieke processen en productietijdvensters, wat robuust bewijs levert voor de aansprakelijkheidsbeoordeling.


Kortom: oppervlaktedefecten worden niet "door inspectie ontdekt". Ze worden óf ‘vervaardigd’ óf ‘voorkomen’. Inspectie valideert de procesprestaties in plaats van te fungeren als een laatste redmiddel vangnet.

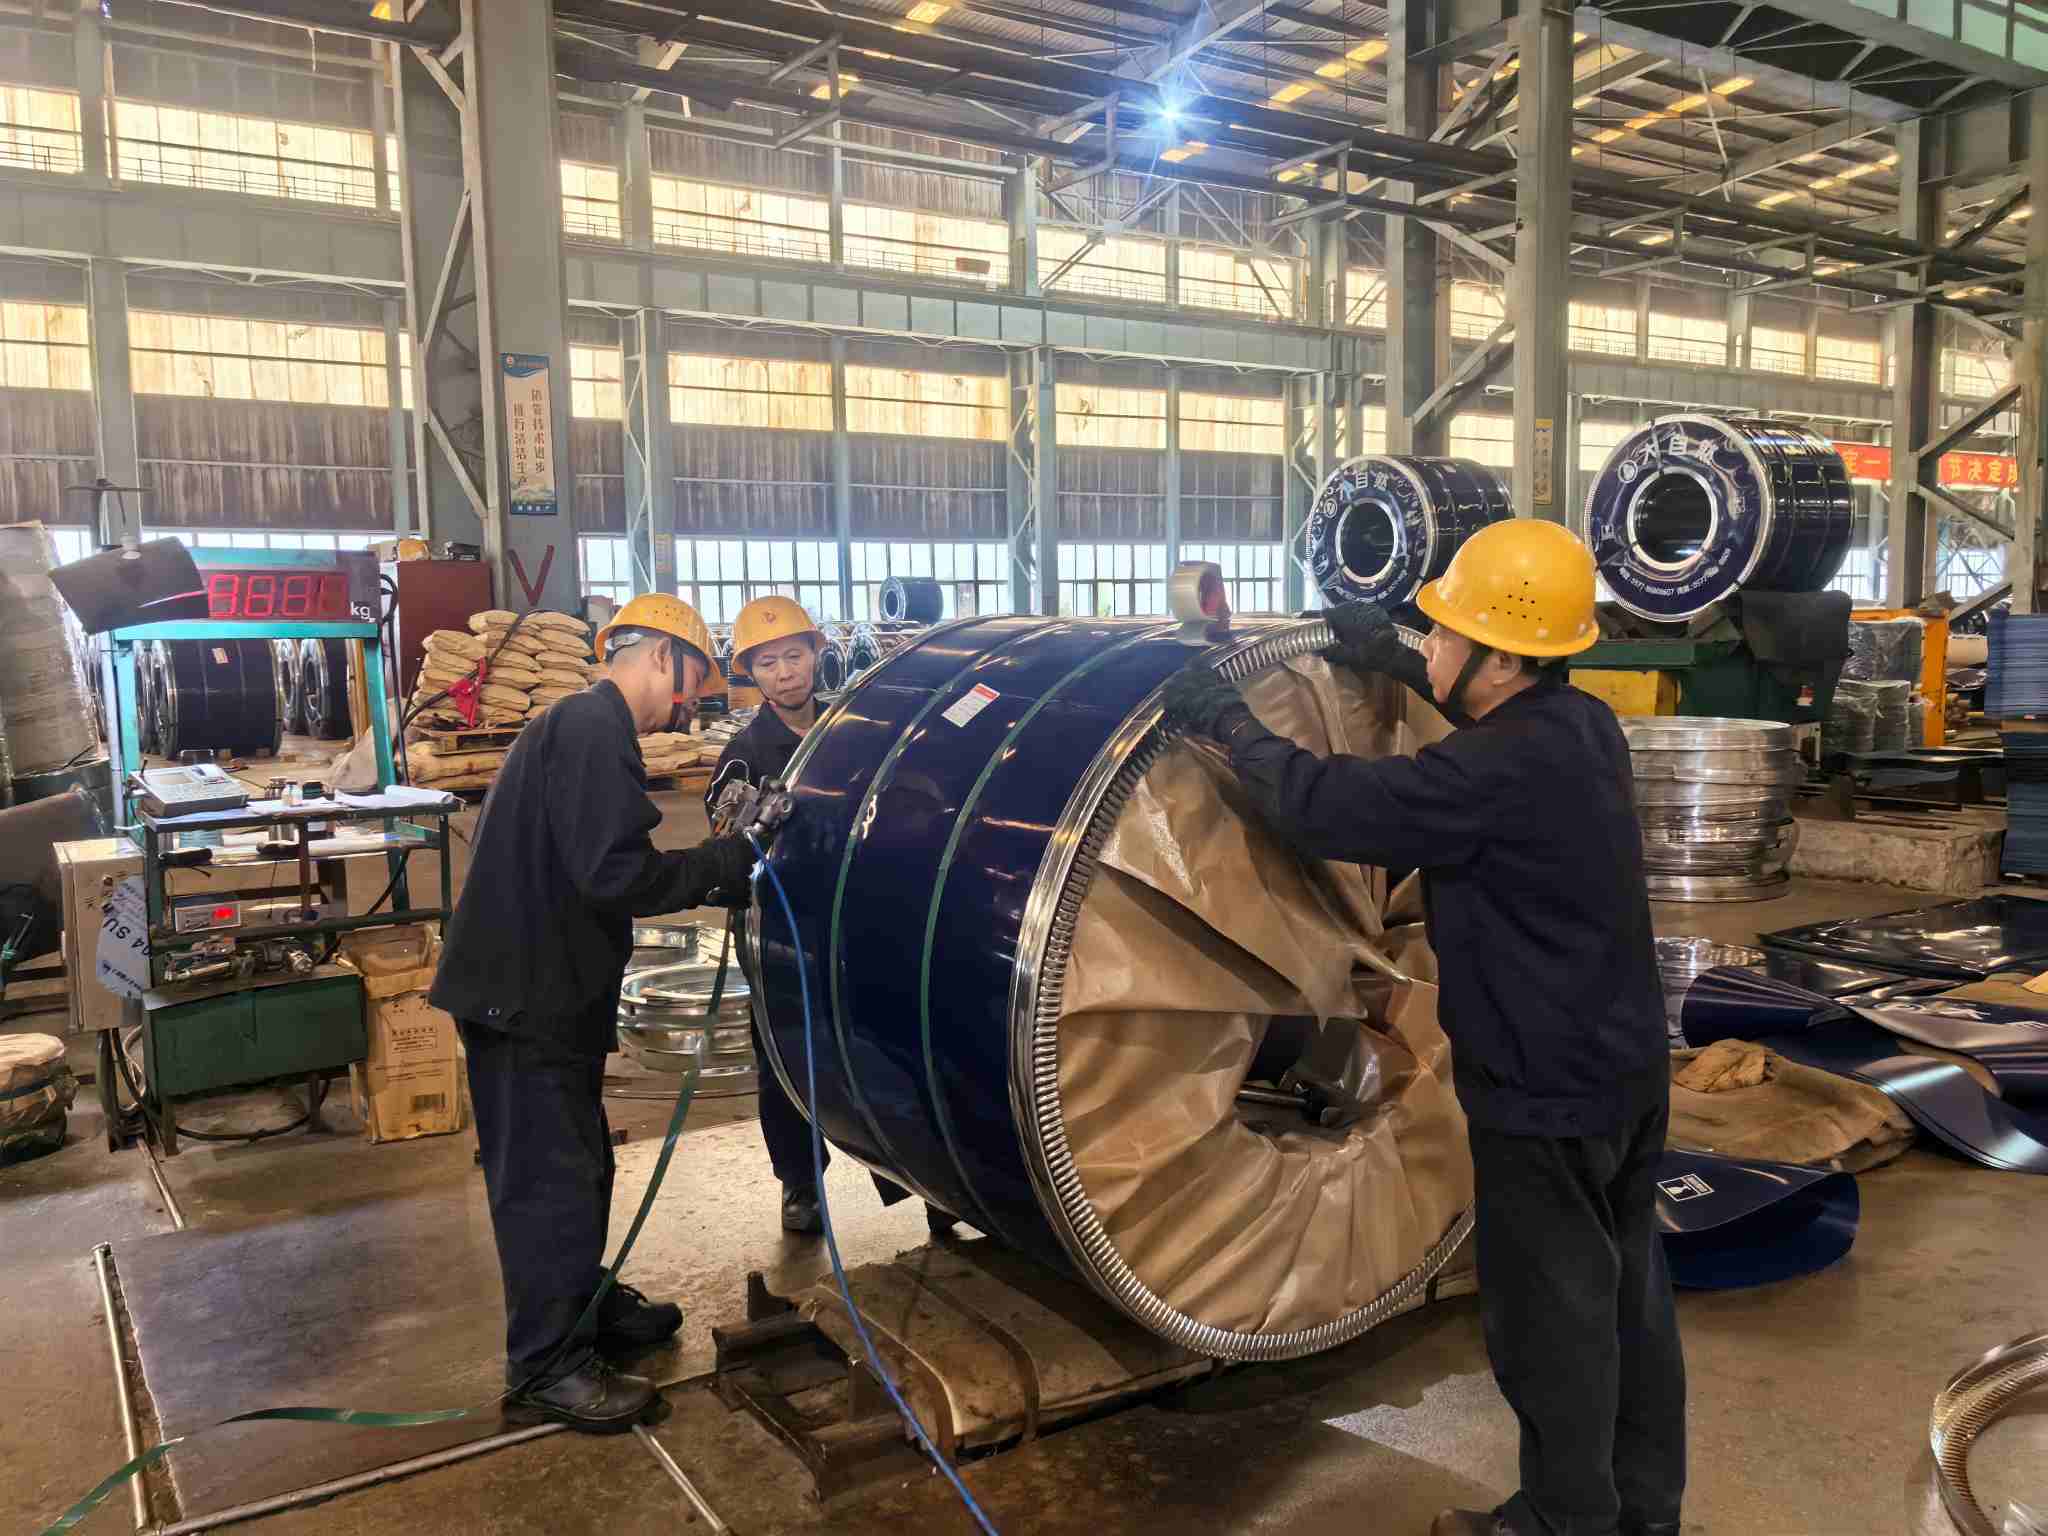
NatureSteel Coil Packing Process

Conclusie


De identificatie van oppervlaktedefecten bij koudgewalste rollen is afhankelijk van een combinatie van proceskennis, normen en praktijkervaring. Dit document bevat meerdere typen defecten, acceptatiechecklists en aansprakelijkheidsbeoordelingskaders ter referentie tijdens inspecties. NatureSteel beschikt over uitgebreide expertise op het gebied van koudwalsen en implementeert volledige proceskwaliteitscontroles van het oppervlak. VCI-antiroestverpakkingen stabiliseren de omstandigheden van de spoel tijdens verzending over zee. Voor specificaties van staalkwaliteit (bijv. DC01, SPCC), advies over oppervlaktekwaliteit of offerteaanvragen kunt u contact opnemen metneem contact met ons op.


Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren